

猪粪有机肥生产线全流程分为无害化好氧发酵和商品化深加工两大核心阶段,从鲜猪粪进厂到成品有机肥包装出厂,全程13个标准化工艺步骤,可实现粪污全闭环资源化利用,产出的有机肥完全符合国家NY525-2021行业标准。
一阶段:无害化好氧发酵(核心基础环节)
这一阶段直接决定猪粪的无害化程度,是避免成品肥烧根、带病菌的关键步骤,全程无需额外添加化学药剂,依靠好氧微生物自然完成腐熟。
原料配比调优:以2.5吨鲜猪粪+1.5吨干猪粪为基准,按1:5比例将发酵剂与米糠/麸皮混匀后撒入,搭配秸秆、蘑菇渣等辅料,把物料碳氮比精准控制在25~35:1,pH值调整至6~8,适配好氧微生物的绝佳繁殖环境。
水分精准调控:鲜猪粪原生含水率普遍达70%以上,通过添加秸秆、锯末等干辅料,将物料含水率降至55%~65%,判断标准为手抓物料指缝见水印但不滴水,落地即散,避免水分过高导致发酵厌氧发臭。
建堆发酵:将调配好的物料堆成高1.5~2米、宽2米的条形梯形料堆,长度根据场地灵活调整,料堆尺寸过小会导致内部温度升不上去,过大则容易出现局部厌氧死角。
定时翻抛补氧:使用槽式翻抛机每2天翻堆一次,当料堆内部温度升至75℃以上时必须强制翻堆,全程将发酵温度稳定控制在55~65℃,既保证高温杀灭虫卵、病菌,又不会过度高温烧死有益微生物,同时通过翻堆持续补充氧气,避免物料发臭。
腐熟判定:经过5~15天连续发酵,物料变为黑褐色,温度回落至常温,无恶臭仅带泥土发酵香味,同时满足蛔虫卵死亡率≥95%、大肠杆菌指标达标、种子发芽率≥80%三个国标要求,才算完成完全腐熟,此时物料含水率已自然降至30%以下。
第二阶段:商品化深加工造粒(提质增值环节)
腐熟后的猪粪进入自动化深加工线,通过标准化工序加工成品相好、易储运的商品有机肥,大幅提升产品附加值。
自动精准配料:使用电脑皮带秤,将腐熟猪粪与氮磷钾、中微量元素等辅料按配方自动称量配料,静态称重精度误差控制在±0.2%以内,保证每批次成品肥养分完全一致。
精细粉碎混料:先通过半湿物料立式粉碎机将结块物料粉碎至3mm以下,出料粒度均匀无大硬块,再送入卧式双螺带搅拌机,将所有物料充分混合均匀,混合均匀度变异系数≤5%,为后续造粒打好基础。
成型造粒:根据产品定位选择适配机型:中小型肥企常用圆盘造粒机产出圆润球形颗粒,规模化生产线可选对辊挤压造粒机实现干法常温成型,无需额外添加粘结剂,成粒率可达90%以上。
抛圆整形:造粒后的不规则颗粒直接送入抛圆机,3-5秒内完成边角打磨整圆,颗粒圆润度提升至98%以上,大幅降低后续运输过程中的破碎率。
低温烘干:使用回转式烘干机将颗粒水分从30%左右烘干至≤13%,烘干温度控制在80℃以内,避免高温破坏有机肥中的有益菌活性,同时提升颗粒强度。
风冷降温:烘干后的高温颗粒直接送入滚筒冷却机,快速降温至接近常温,避免高温颗粒直接装袋出现返潮结块问题。
分级筛分:通过滚筒筛分机筛分出2-4mm的标准合格颗粒,筛下的细粉、筛上的大硬块全部返回粉碎工序重新加工,无废料浪费。
包膜提质:合格颗粒送入包膜机,表面均匀喷涂一层防结剂,既提升颗粒表面光泽品相,又能有效防止储存过程中吸潮结块,延长肥效释放周期。
定量包装:完成后使用全自动定量包装秤,按25-50kg标准袋型完成自动称重、夹袋、缝包,成品直接入库待售,全程仅需2-3人值守即可完成全线操作。
整条生产线配套全封闭输送设备与脉冲除尘系统,所有产尘点全部接入除尘管路,粉尘收集率达99%以上,完全满足各地环保管控要求,真正实现猪粪从废弃污染物到高附加值商品有机肥的全闭环资源化利用。
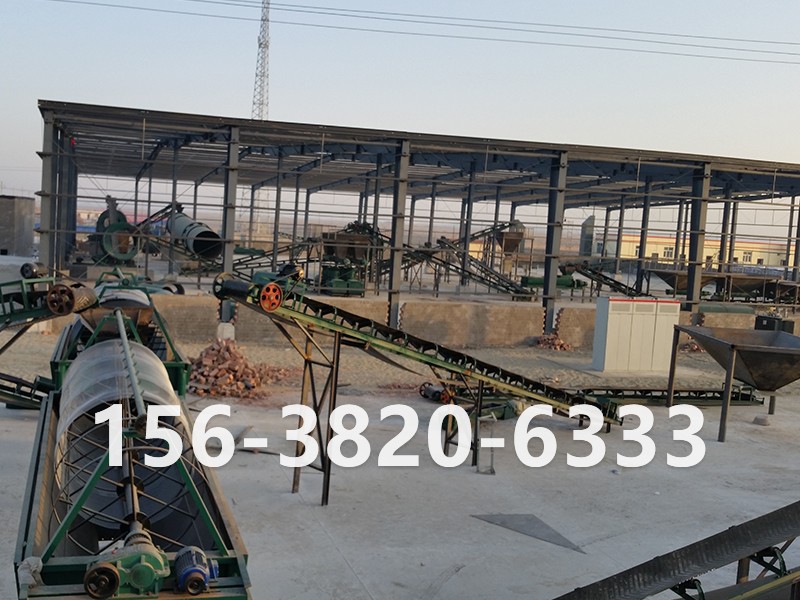
猪粪有机肥生产线全流程分为无害化好氧发酵和商品化深加工两大核心阶段,从鲜猪粪进厂到成品有机肥包装出厂,全程13个标准化工艺步骤,可实现粪污全......
BB肥掺混生产线是测土配方肥、氮磷钾复混肥生产的全流程闭环系统,主要包含以下五种配套设备。1.原料预处理工段配套设备这部分设备负责把结块、大颗粒的原......
畜禽粪便好氧发酵生产有机肥,翻抛机是核心供氧设备。市面上粪便翻抛机主要分为槽式滚筒翻抛机、履带自走式翻抛机、轮盘式翻抛机、轮胎式自走翻抛机四大类,不......
羊粪质地蓬松、容重小,同等重量下体积远大于猪粪和牛粪,翻抛作业极易发生物料飞溅、堆体打散过度。选择翻抛机不能直接照搬牛粪猪粪的配置,要结合养殖场规模......
咨询电话:156-3820-6333 0371-86570111
公司传真: 0371-86570111
企业 QQ: 807586248
公司邮编: 450100
公司邮箱: 807586248@qq.com
公司地址: 河南省郑州市荥阳市乔楼镇万山路313号
 猪粪有机肥生产线 全流程工艺步骤详解


