

双模造粒机不是买回来插电就能出颗粒的孤立主机。它在整条有机肥生产线里的位置非常固定:接在发酵腐熟、粉碎筛分、配料混合之后,烘干冷却、筛分包装之前,是粉料变成颗粒的转折节点。前段接口没配稳,模孔堵、电流飘、成粒率掉;后段接口没配顺,颗粒软、返料堆成山。
行业里"双模"叫法并不统一。主流指平模+环模一体机(也叫环平模复合造粒机、双模挤压造粒机),粗纤维、偏干料走平模压成短柱状,粘性大、含水稍高的料走环模挤出近圆颗粒;另有一类"二合一/搅齿转鼓组合机"也被算进双模范畴。两者共同点是一台主机里集成两种成粒方式,所以对进料的细度、水分、混合均匀度比单模机更敏感。
整线顺序是:原料预处理与发酵腐熟 → 粉碎 → 筛分除杂 → 配料与双轴搅拌调质 → 缓冲料仓+变频喂料 → 双模造粒机 → 烘干(可省)→ 冷却 → 双层筛分 → 返料回路 → 包膜(选配)→ 自动定量包装。除尘和 PLC 中控并联全线,不排在末端。
半湿物料粉碎机 / 链式粉碎机。腐熟料结块、长纤维必须先打散,细度常见要求粉碎到 60 目以上或粒径 3~5mm 以内。纤维不剪断,会缠压辊、堵模孔——模具是双模机很贵的易损件。
前置滚筒筛分机+除铁器。去掉石块、塑料膜、铁丝和未腐熟硬块,保护模盘和压辊。这一步常被省,结果一套模具几百吨就磨废。
双轴搅拌机 / 卧式螺带混合机。按配方加返料、腐植酸、功能菌剂,把水分和养分混匀,混合均匀度建议 CV≤5%。做有机无机复混肥时,前面再加多仓配料秤按 N-P₂O₅-K₂O 配合式计量。
缓冲料仓+变频喂料绞龙。双模机**怕"忽饱忽饿",必须连续均匀给料;多数机型机内自带二次搅拌桨叶,但喂料波动仍会直接反映在主机电流上。这是很容易被砍、也很影响成粒率的一台。
回转烘干机(条件配)。平模干法、半干法常温挤压温升低,出粒含水不高,常可省掉烘干或只配简易低温除湿;环模模式处理含水稍高的粘料时,仍需低温烘干把水分压到安全储存线。这正是双模线比圆盘/转鼓湿法线省设备投资的地方,但"可省"不等于"必省",要按出粒实测含水定。
回转冷却机。料温降到接近室温再进筛分和包装,否则热颗粒软、易变形,袋内返潮结块。
双层滚筒筛分机。合格粒径一般取 2~5mm,上层大颗粒、下层细粉全部分离出来。
返料回路+包装。细粉回搅拌机,大颗粒经破碎机打碎后同路回前道;返料皮带单独设,别和主料皮带共用。合格品进包膜机(喷防结块剂,选配),再到自动定量包装秤(25/40/50kg)。
切到平模模式,前段含水往下调、粉碎更细,后段可短接或跳过烘干;切到环模模式,前段调湿上调,烘干冷却全开。切换常见 15~30 分钟,缓冲仓要留够一批料,别让整线停摆。筛网孔径也要跟着换——平模出短柱、环模出近圆球,分级口径不一样。
含水率口径各家差得很大:有把平模定在 15%~25%、环模定在 25%~40% 的,也有纯干法要求 8%~15% 的。别拿一套参数喂两种模头,按自家模头说明书和试机曲线走,正文里所有区间都当参考值。
一是双模机直接接发酵出料,不粉碎不筛分,三天就堵模;二是省掉缓冲料仓用皮带直冲喂料,颗粒忽大忽小;三是两种模头共用一套筛网和一套含水参数,切一次废一批;四是只烘不冷或只筛不返料,成品率和储存稳定性一起掉。
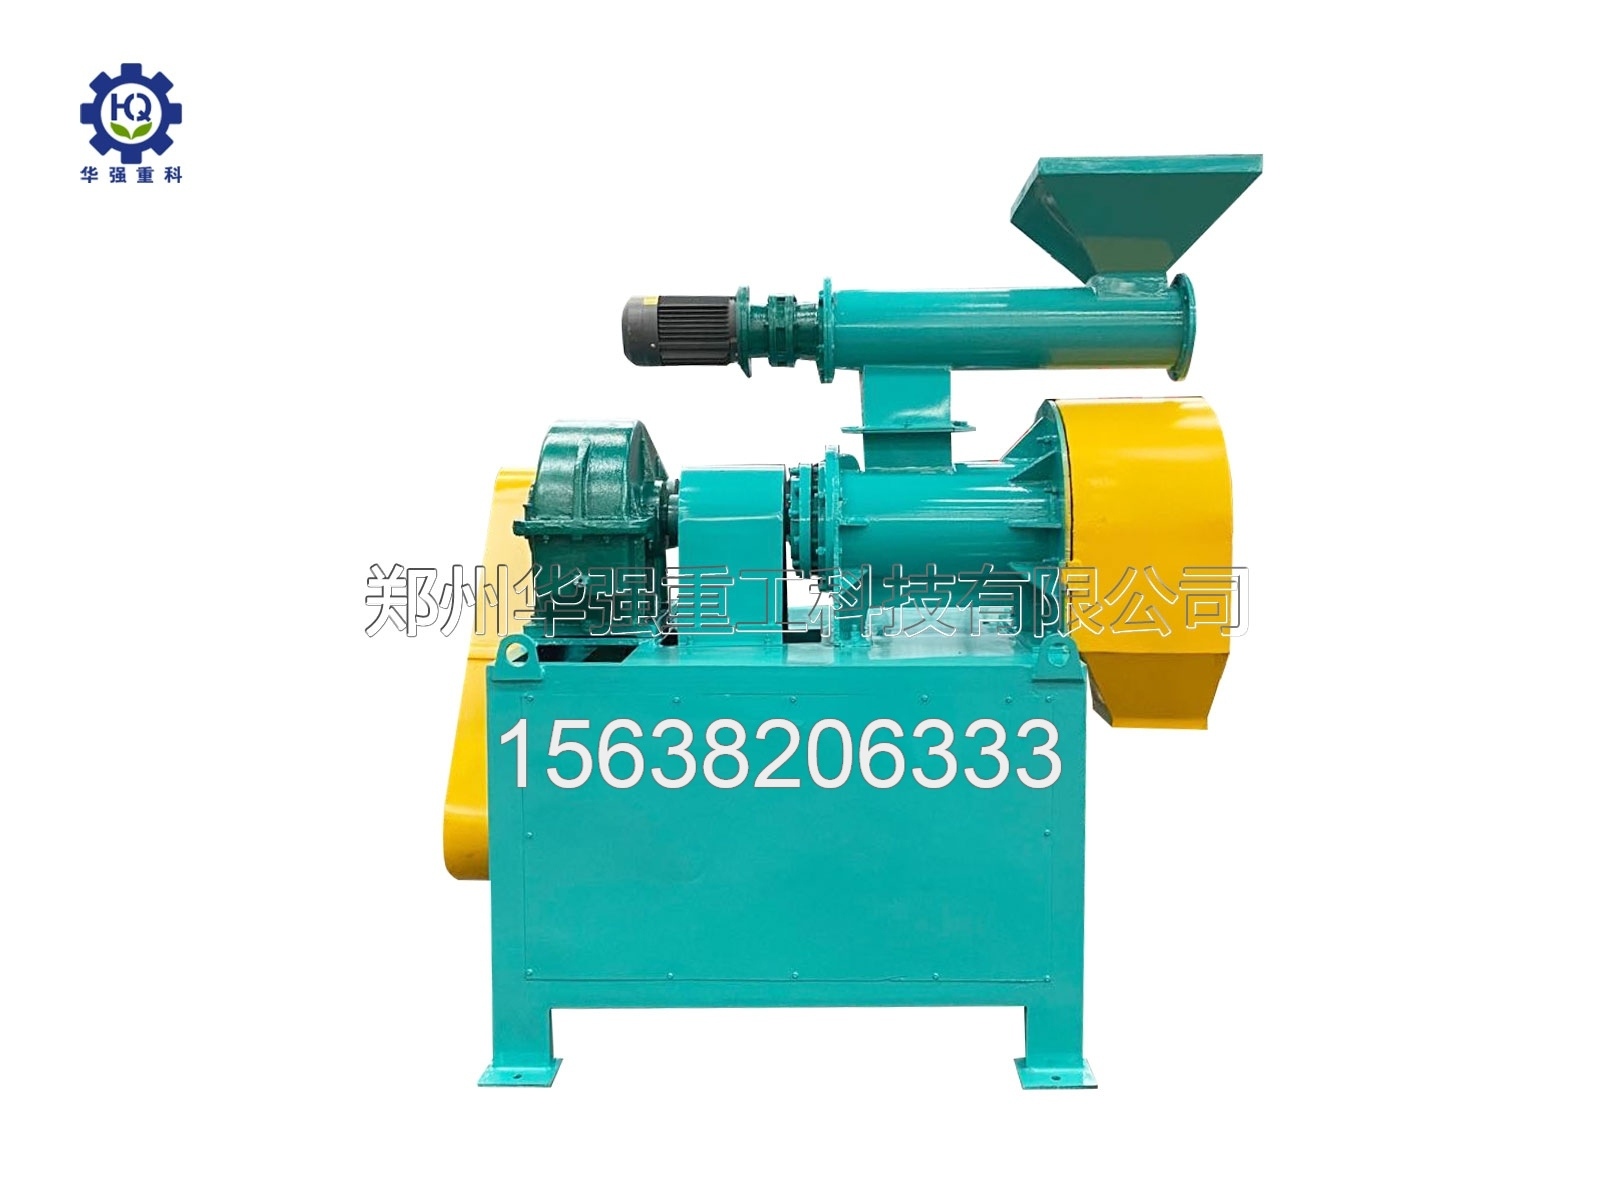
双模造粒机在有机肥线里的坐标就一句话:前接粉碎→筛分→搅拌调质→缓冲喂料,后接烘干(可省)→冷却→筛分→返料→(包膜)包装,除尘与中控并联全线。它的价值是干湿两用、一机覆盖多原料,但灵活的前提是前后接口都留了调节余量。排线时先把返料回路和喂料缓冲画清楚,再定主机型号,比先挑功率再补配套稳得多。
一、四类配方,四种工况氯基、硫基通用高浓度肥。原料以尿素、磷酸一铵、氯化钾为主,盐类遇热易微熔,自身就能提供液相。这类**适合蒸汽转鼓:饱和蒸汽把料床......
双模造粒机不是买回来插电就能出颗粒的孤立主机。它在整条有机肥生产线里的位置非常固定:接在发酵腐熟、粉碎筛分、配料混合之后,烘干冷却、筛分包装之前,是......
鸡粪猪粪做颗粒,卡在"又湿又粘"鲜鸡粪含水率70%-80%,鲜猪粪60%-75%。这类物料的共同特点是:含水高、粘性大、纤维粗。传统路线是"固液分离......
"免烘干"不是不控制水分,而是不单独上烘干工段传统湿法造粒线里,圆盘、转鼓出来的颗粒含水30%-40%,必须配滚筒烘干机+热风炉+冷却机把水分压到1......
咨询电话:156-3820-6333 0371-86570111
公司传真: 0371-86570111
企业 QQ: 807586248
公司邮编: 450100
公司邮箱: 807586248@qq.com
公司地址: 河南省郑州市荥阳市乔楼镇万山路313号
 双模造粒机在有机肥生产线里的位置:前后各接什么设备


